

ЧТО ВЫ ИЩЕТЕ?
Литые детали используются для изготовления конструкционных элементов, которые должны сохранять свои рабочие характеристики при экстремальных колебаниях давления и температуры.
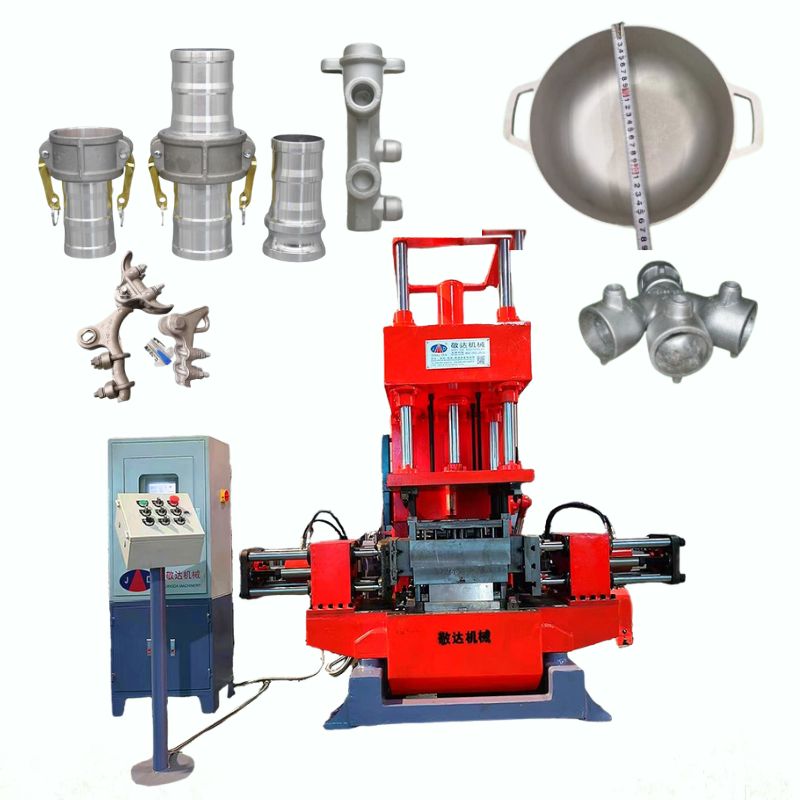
Типичные детали аэрокосмической отрасли, изготовленные методом литья под действием силы тяжести:
Опорные кронштейны и шарниры для конструкций самолетов
Корпуса насосов и крышки компрессоров
Термостойкие защитные кожухи для компонентов двигателя
Промышленное оборудование и машины
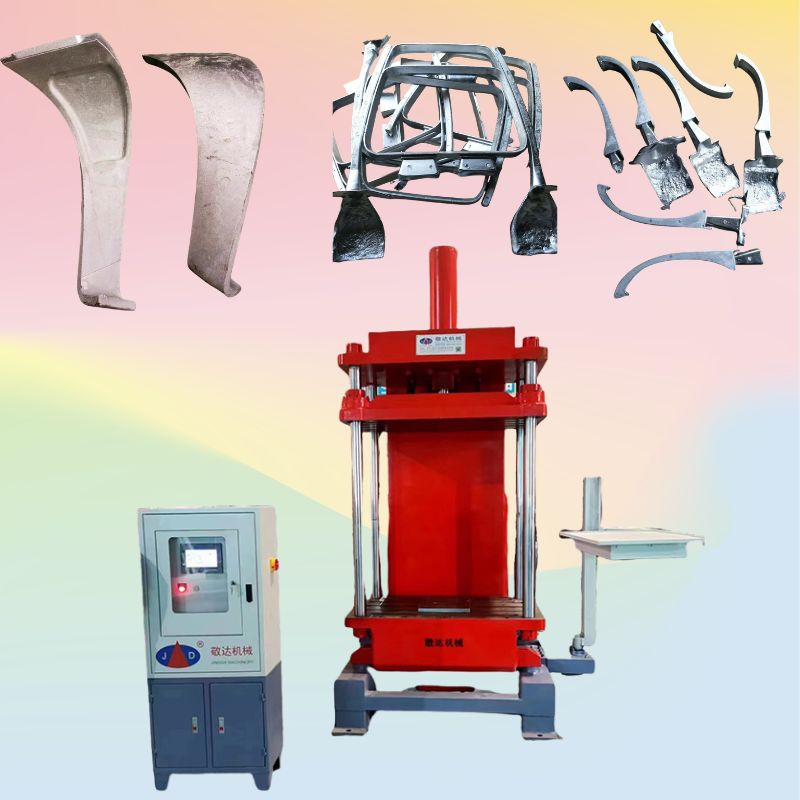
Промышленные производители используют литье под действием силы тяжести благодаря его долговечности, надежности и эффективности производства при изготовлении механических деталей в средних объемах.
Примеры включают:
Корпуса и рабочие колеса насосов
Корпуса клапанов, коллекторы и фитинги для труб.
Корпуса гидравлических систем и крепления приводов
Корпуса двигателей и лопасти вентиляторов
Морское и опреснительное оборудование
Морская промышленность получает выгоду от использования литья под действием силы тяжести для изготовления деталей, требующих коррозионной стойкости и прочности в условиях соленой воды.
К деталям, изготовленным методом литья под действием силы тяжести, относятся:
Теплообменники и компоненты двигателя с водяным охлаждением
Насосные узлы и оборудование для управления потоками жидкости
Лопасти и сопла пропеллера
Палубное оборудование и корпуса редукторов
Электронные и электрические системы
Для электрических систем, требующих высокой проводимости, литье под действием силы тяжести позволяет получать компоненты с минимальными внутренними дефектами и высокой точностью размеров.
Типичные области применения:
Шины и электрические клеммы
Соединительные блоки
Корпуса для блоков распределения питания
Охлаждающие пластины для силовой электроники
Архитектурная и декоративная фурнитура
Литье под действием силы тяжести хорошо подходит для изготовления декоративных и конструктивных элементов, где эстетическое качество и точность размеров имеют первостепенное значение.
Типичные архитектурные применения:
Перила, балясины и дверные ручки
Осветительные приборы и корпуса ламп
Смесители и декоративная арматура
8. Литье под действием силы тяжести против других методов литья.
Для понимания преимуществ и ограничений литья под действием силы тяжести необходимо сравнить его с другими широко используемыми методами литья: литьем под давлением, литьем по выплавляемым моделям, центробежным литьем и литьем под давлением.
Каждый метод служит разным целям в зависимости от сложности конструкции, механических свойств, стоимости и объёма производства.
Литье под действием силы тяжести против литья под давлением
Принципиальные различия:
Литье под действием силы тяжести основано исключительно на использовании силы тяжести для заполнения формы.
Литье под давлением предполагает подачу расплавленного металла в полость формы под высоким давлением (обычно 10–150 МПа).
Сравнение:
Критерий Литье под действием силы тяжести Литье под давлением
Тип пресс-формы Постоянная металлическая форма Сталь (обычно более сложная)
Поток металла Подача воды самотеком (низкая турбулентность) Под давлением (быстро, потенциально турбулентно)
Пригодность сплава Алюминий, медь, магний Цинк, алюминий, магний (не подходит для меди)
Целостность детали Более высокое металлургическое качество (меньшая пористость) Более высокая пористость
Отделка поверхности Хороший результат, но не такой гладкий, как при литье под давлением. Превосходное качество поверхности
Расходы Умеренные затраты на оснастку и производственный цикл. Высокие затраты на оснастку, но короткие производственные циклы.
Типичные области применения Конструкционные компоненты среднего объема Высокопроизводительные тонкостенные прецизионные детали.
Заключение:
Литье под действием силы тяжести идеально подходит для среднесерийного производства, где высокая структурная целостность имеет приоритет над качеством поверхности или скоростью.
Литье под давлением подходит для крупносерийного производства деталей сложной геометрии, требующих жестких допусков и высококачественной обработки поверхности.
Литье под действием силы тяжести против литья по выплавляемым моделям (литье по восковым моделям)
Основное различие:
При литье под действием силы тяжести используются многоразовые металлические формы.
Литье по выплавляемым моделям предполагает использование одноразовой керамической формы, созданной на основе восковой модели.
Сравнение:
Критерий Литье под действием силы тяжести Литье по выплавляемым моделям
Детальное воспроизведение Умеренная сложность; ограничения обусловлены обработкой металлических пресс-форм. Превосходно; позволяет создавать сложные, замысловатые конструкции.
Отделка поверхности Хороший (Ra ≈ 3–6 мкм) Превосходный (Ra ≈ 1,5–3 мкм)
Стоимость оснастки Умеренные первоначальные затраты на изготовление пресс-формы. Высокая стоимость шаблона/оснастки на деталь.
Объём производства Лучше всего подходит для средних и высоких объемов. Лучше всего подходит для малого и среднего объема
Допуски Обычно ±0,3–0,5 мм Достижимое отклонение ±0,1–0,3 мм
Гибкость сплава Алюминий, медь, магний Большинство металлов, включая сталь и суперсплавы.
Заключение:
Литье под действием силы тяжести более экономично для средне- и крупносерийного производства. Литье по выплавляемым моделям лучше подходит для небольших партий, требующих высокой точности и сложной детализации.
Литье под действием силы тяжести против центробежного литья
Основное различие:
Литье под действием силы тяжести: используется неподвижная форма, заполняемая под действием силы тяжести.
Центробежное литье: вращающаяся форма выталкивает металл наружу в полость формы.
Сравнение:
Критерии | Литье под действием силы тяжести | Центробежное литье
Оптимальная геометрия | Плоские, призматические или умеренно сложные детали | Цилиндрические, симметричные детали
Уровень пористости | Низкий (особенно при нижнем заполнении) | Очень низкий – примеси/газ вытесняются в центр
Механические свойства | Хорошая структура зерна | Превосходное измельчение зерна и плотность
Области применения | Корпуса, кронштейны, корпуса насосов | Втулки, трубы, кольца, вкладыши
Заключение:
Для изготовления деталей различной формы и в средних и больших объемах производства используйте литье под действием силы тяжести. Для деталей с вращательной симметрией, требующих превосходной структурной целостности, выбирайте центробежное литье.
Литье в гравитационные формы против литья под давлением
Основное различие:
Литье под давлением: сочетает в себе литье под высоким давлением в процессе затвердевания.
Литье под действием силы тяжести: не требует приложения давления.
Сравнение:
Критерии | Литье под действием силы тяжести | Литье под давлением
Контроль затвердевания | Общие характеристики | Отличное качество – давление снижает пористость
Механическая прочность | Хорошая | Очень высокая – превосходное качество
Сложность оснастки | Умеренная | Высокая – требует точного контроля давления
Типы сплавов | В основном цветные металлы | Алюминий, магний, композиты
Стоимость | Ниже | Выше затраты на оборудование и циклы
Заключение:
Литье под действием силы тяжести более экономично и проще в реализации. Литье под давлением следует выбирать, когда требуются превосходная прочность и пластичность; оно часто заменяет кованые детали.
9. Заключение
Литье в гравитационные формы остается универсальной, экономически эффективной и надежной технологией производства для среднесерийного изготовления металлических деталей средней сложности.
Благодаря использованию мягкого воздействия силы тяжести, точной конструкции пресс-формы и специально разработанному контролю технологического процесса, производители достигают впечатляющего сочетания качества поверхности, точности размеров и механической прочности.
По мере развития передовых методов моделирования, гибридного литья и разработки новых сплавов... Литье под действием силы тяжести будет продолжать развиваться, укрепляя свою ключевую роль в высокотехнологичном производстве.
В компании Wolf River мы готовы сотрудничать с вами, чтобы использовать эти передовые технологии для оптимизации проектирования компонентов, выбора материалов и производственных процессов.
Обеспечьте, чтобы ваш следующий проект превзошел все стандарты производительности и устойчивого развития.