

ЧТО ВЫ ИЩЕТЕ?
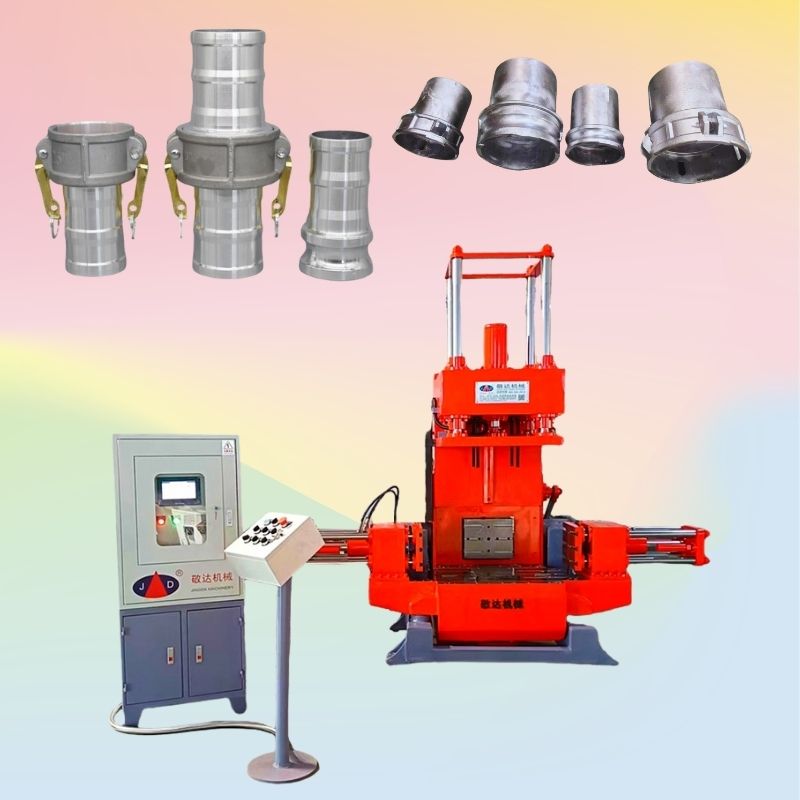
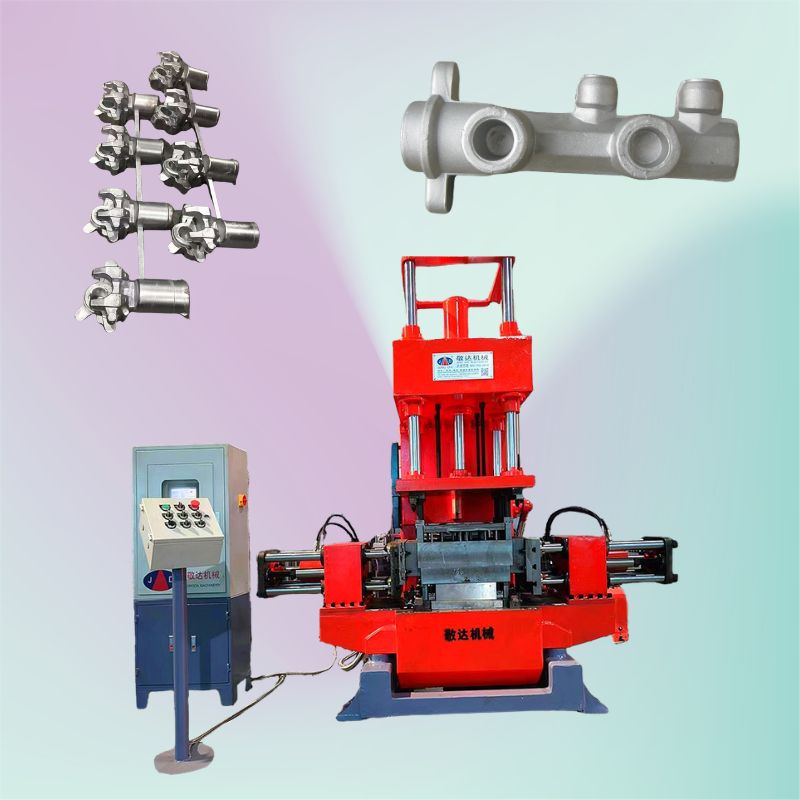
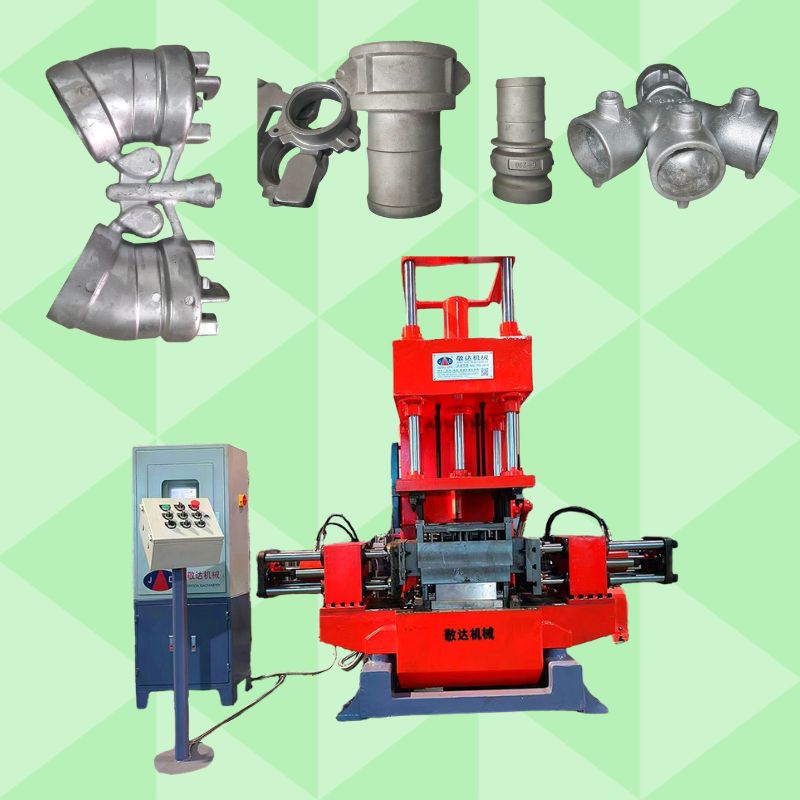
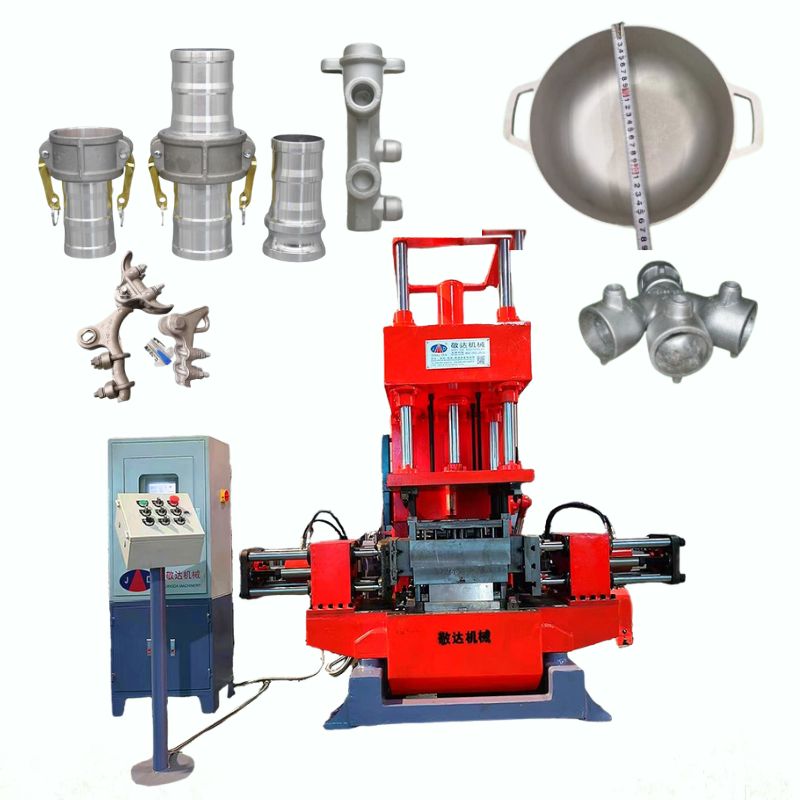
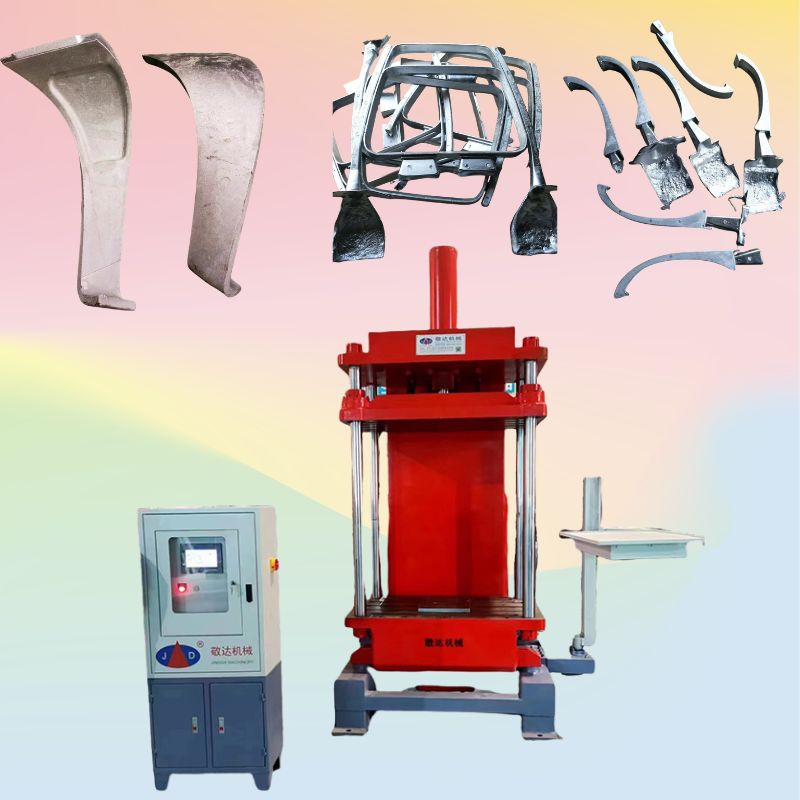
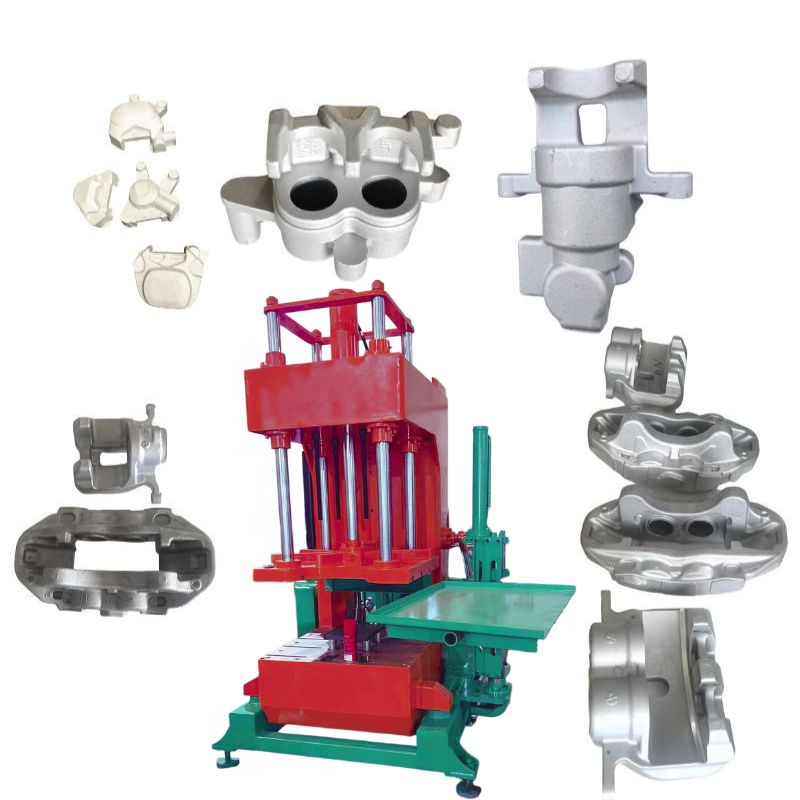
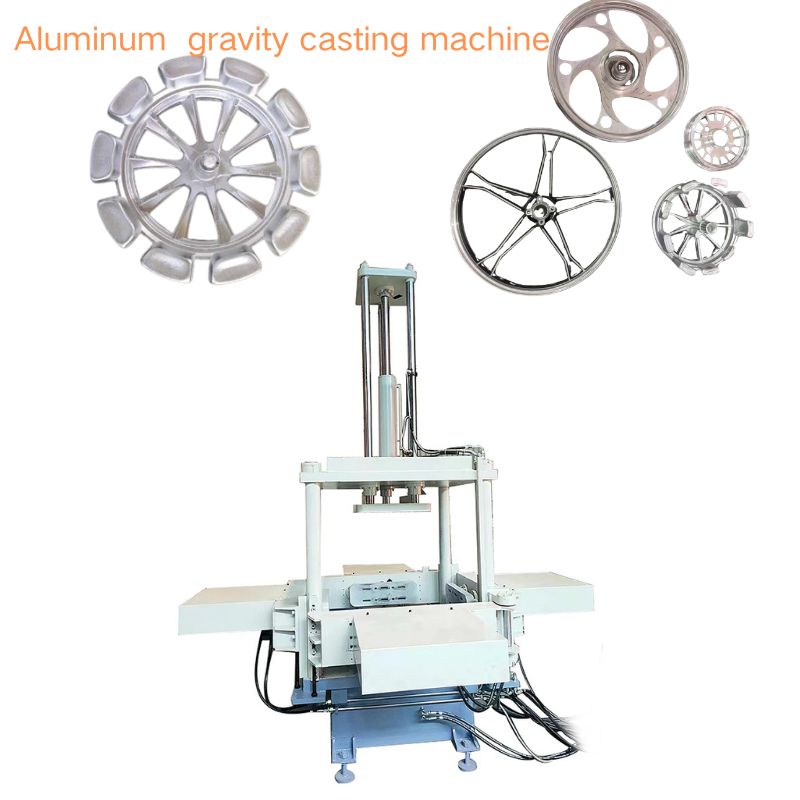
Литейные заводы часто выполняют заказы, включающие различные марки алюминиевых сплавов. Корпус насоса может быть отлит из сплава A356 в один день, а кронштейн — из сплава ADC12 на следующий; эти сплавы значительно различаются по текучести, характеристикам затвердевания и требуемым температурам заливки. машина для литья под действием силы тяжестиСпособность быстро адаптироваться к этим изменениям напрямую влияет на эффективность переналадки оборудования в цехе и качество литья. Как производитель литейного оборудования, компания Jingda Machinery разработала свою продукцию. машины для литья под действием силы тяжести с учетом практических требований производства многосплавных материалов.
**Регулируемая скорость сегментированного наклона для соответствия текучести сплава**
Текучесть алюминиевых сплавов значительно различается. Сплав A356 обладает умеренной текучестью, что позволяет немного увеличить скорость заполнения формы, в то время как сплав ADC12 имеет превосходную текучесть, но отличается диапазоном затвердевания, что требует корректировки ритма наклона. Машины для гравитационного литья компании Jingda Machinery поддерживают сегментированную настройку скорости наклона, что позволяет независимо регулировать скорость для начального перемещения, основной фазы заполнения и заключительного этапа. После точной настройки параметров в зависимости от характеристик сплава операторы могут сохранить их в виде специального рецепта для мгновенного вызова в будущих производственных циклах с тем же сплавом.
**Широкий диапазон регулировки температуры формы для различных температур заливки**
Для различных алюминиевых сплавов требуются разные температуры заливки, что обуславливает необходимость соответствующей корректировки рабочей температуры формы. Джингда Литейные машины компании Machinery, работающие по принципу гравитационного литья, оснащены встроенными системами нагрева формы и контроля температуры; температуру предварительного нагрева можно устанавливать в широком диапазоне, а контуры охлаждения автоматически поддерживают температуру формы во время производства. Независимо от того, обрабатываются ли алюминиево-кремниевые или алюминиево-медные сплавы, операторы могут легко определить и установить оптимальный температурный диапазон.
**Хранение рецептов параметров: переключение сплавов без смены оборудования**
Производство многокомпонентных сплавов предполагает частые изменения параметров процесса. Система управления на машинах для гравитационного литья компании Jingda поддерживает сохранение нескольких рецептов, сохраняя настройки — такие как скорость наклона, температура формы и параметры охлаждения — специфичные для каждого сплава. При переналадке оператор просто выбирает соответствующий номер рецепта, и оборудование автоматически загружает все настройки, исключая необходимость повторной калибровки. Для литейных цехов, производящих несколько марок сплавов одновременно, эта функция сокращает время простоя при переналадке и минимизирует риск ошибок при настройке параметров.